Parametras / procesas |
Techninės charakteristikos ir svarbiausios techninės ypatybės |
Kliento nauda / vertė |
Medžiaga |
HTANi15Cu6Cr2 (Aukštos kokybės Ni-Resist austenitinis geležis) |
Sukurta su 15 % Ni, 6 % Cu ir 2 % Cr, kad būtų pasiektas maksimalus apsaugos lygis prieš rūgštinį naftos ištekėjimą (H₂S), stipriai druskingą vandenį ir šluoštinę gręžimo skyles užpildančią mišrainę. |
Taikymo scenarijus |
Naftos ištrauka / Elektriniai panardinamieji siurbliai (ESP) / Aukšto slėgio skysčių perduodimas |
Specialiai sukurtas veikti nepaliaujamai veikiančiam skysčių nuošliaužos poveikiui ir nestabilioms korozinėms medžiagoms labai gilumoje esančiose gręžimo skylėse. |
Vieneto svoris |
1,252 kg (Vidutinio dydžio sunkiosios apkrovos mentė) |
Užtikrina itin tvirtą, masės optimizuotą konstrukciją, skirtą vidutinės ir didelės galios panardinamųjų siurblių pakopoms. |
Liejimo technika |
Pažangus vienos dalies įliejimo formavimas |
Įvykdo sudėtingas daugiaplokščių geometrijas natūraliai be sujungimo siūlių, užtikrindamas konstrukcinį balansą ir vienodą mechaninę stiprybę. |
Skysčio srauto kelio išdėstymas |
Tikslus siauro kanalo architektūros sprendimas |
Sklandūs, glaudūs skysčio kanalai, suprojektuoti maksimaliai padidinti hidraulinį slėgį ir kinetinės energijos naudingumo efektyvumą. |
Kelių procesas |
Sudėtingas apvalkalo gamybos procesas ir žemoje temperatūroje liejimas |
Originalus formos pralaidumas kartu su kontroliuojamu žemoje temperatūroje pripildymu pašalina šiluminį mikro susitraukimą ribotose plokščių erdvėse. |
Strypavimo tolerancija |
ISO 8062 (GB/T6414) CT6 klasė |
Aukšta beveik galutinės formos tikslumo laipsnis žymiai sumažina brangius balansavimo taisymo darbus ir CNC apdirbimo paruošimą. |
Norint apsaugoti pasaulinius naftos laukų operatorius nuo brangių požeminių siurblių ištraukimų, mūsų kokybės kontrolės laboratorija taiko griežtus apsauginius patikrinimus:
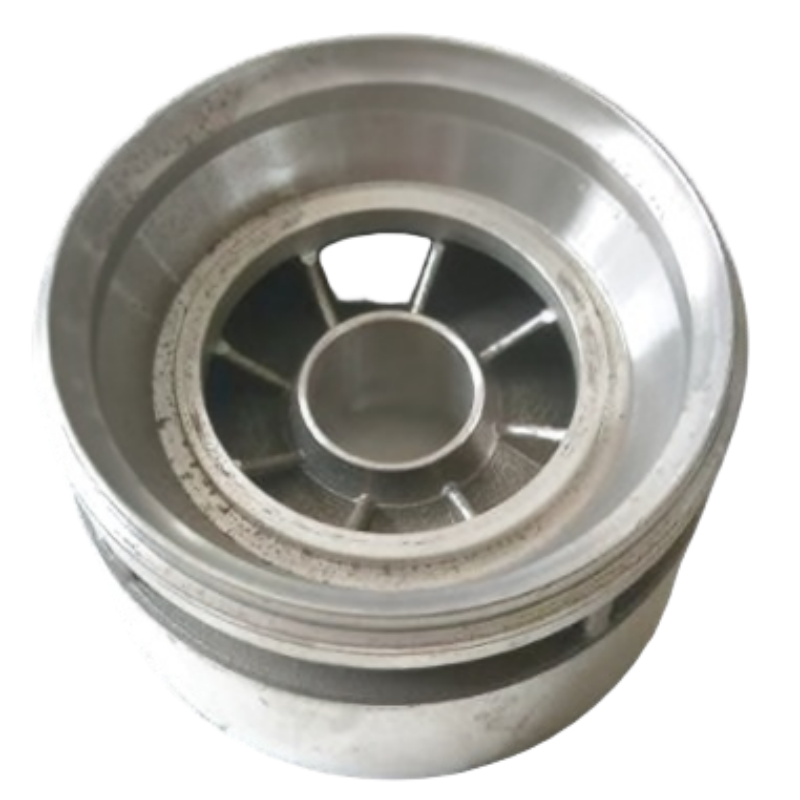
Šis vedamasis ratukas pateikiamas kaip tipiškas pritaikytai gamintas komponentas; tačiau taikymo sritis ir priimančioji įranga turi būti patvirtintos pagal patvirtintą brėžinį prieš publikavimą. „Honyang Cast“ gamina panašius komponentus remdamasi klientų pateiktais brėžiniais, o ne siūlydama standartinę kataloginę specifikaciją.
Gamybos planas turi susieti detalės veikimo geometriją – vieną dalį sudarančią daugiaplokščių mentų geometriją, tikslų siaurą kanalų tinklą bei išorinį gaubtą, centrines skyles ir mentų išdėstymą – su šablonais, tiksluoju liejimu, apdirbimu ir matuojamomis kontrolės reikalavimais. Galutiniai matmenys, sąsajos ir priėmimo kriterijai patvirtinami per brėžinio vertinimą.
PROJEKTO SPECIFINĖ PATEIKIMAS
Medžiagos rūšis, matmenys, nuokrypių zonos, apdirbimo priedai, paviršiaus būklė, eksploatacijos reikalavimai ir tikrinimo įrašai patvirtinami po užsakovo 2D braižymo, 3D modelio ir projekto specifikacijos peržiūros.
Parametrų rinkinys parenkamas remiantis šios komponentės funkcija. Nežinomos vertės lieka braižyme kontroliuojamos ir negali būti pakeistos bendrais katalogo duomenimis.
| Inžinerinė detalė | Nuoroda / Specialus reikalavimas | Patvirtinimo pagrindas |
|---|---|---|
| Medžiagos rūšis | HTANi15Cu6Cr2 (Ni‑Resist austenitinis geležis) | Patvirtinti taikomą standartą ir cheminės sudėties reikalavimus. |
| Detalės masė | 1,252 kg | Patvirtinti tikslinę masę ir leistiną nuokrypį, kai tai aktualu. |
| Funkcinė geometrija | Vienoje dalyje esanti daugiaplokštinė geometrija; tikslus siauro tekėjimo kanalo dizainas; išorinė apvalkalo dalis, centrinių skylių paviršius ir plokštelių išdėstymas | Nustatyti brėžinyje nurodytus orientyrus ir funkcijai esminius elementus. |
| Liejimo / technologijos nuoroda | Vienoje dalyje liejama injekcinė liejimo technika; sudėtinga formos gamyba; žemoje temperatūroje liejama; ISO 8062 (GB/T6414) CT6 liejimo tikslumo klasė | Nurodyti, kurie žingsniai taikomi pasiūlytajam gamybos maršrutui. |
| Matmenys ir leistinės nuokrypos | Nurodyti remiantis kliento brėžiniu. | Atskirai nustatyti liejimo tikslumą nuo apdirbtų matmenų ir geometrinės tikslumo reikalavimų (GD&T). |
| Eksploatacijos sąlygos | Klientas nurodo atskirai. | Pateikti aplinkos terpę, apkrovą, temperatūrą, slėgį, greitį ar higienos reikalavimus, kai tai taikytina. |
| Rekomenduojami papildomi laukai | Išorinis skersmuo; centrinės skylės skersmuo; plokštelių skaičius; tekėjimo kanalo skerspjūvis; koaksialumas; apdirbimo būsena; kietumas | Užpildykite prieš skelbdami skaitmenines charakteristikas ar kainodamos gamybos. |
| Konstrukcinė savybė | Kodėl tai svarbu | Gamybos atsakas |
|---|---|---|
| Vienoje dalyje esanti daugiaplokštinė geometrija | Ši savybė veikia pritaikymą, skysčių tekėjimą, apkrovos perdavimą, gaminamumą ar tolesnę surinkimą. | Valdyti profilio geometriją, skerspjūvių perėjas, ratuko ar montavimo sąsajų elementus bei balansui susijusius bruožus pagal patvirtintą brėžinį. |
| Tikslus siauro kanalo architektūros sprendimas | Ši savybė veikia pritaikymą, skysčių tekėjimą, apkrovos perdavimą, gaminamumą ar tolesnę surinkimą. | Valdyti profilio geometriją, skerspjūvių perėjas, ratuko ar montavimo sąsajų elementus bei balansui susijusius bruožus pagal patvirtintą brėžinį. |
| Išorinė apvalkalo dalis, centrinių skylių paviršius ir plokštelių išdėstymas | Ši savybė veikia pritaikymą, skysčių tekėjimą, apkrovos perdavimą, gaminamumą ar tolesnę surinkimą. | Valdyti profilio geometriją, skerspjūvių perėjas, ratuko ar montavimo sąsajų elementus bei balansui susijusius bruožus pagal patvirtintą brėžinį. |

Po geometrijos, lydinio, nuokrypių, kiekio ir patvirtinimo reikalavimų peržiūros nustatoma projektui būdinga maršruto tvarka.
Šaltinio puslapio proceso nuorodos
Proceso apimtis
Investicinis liejimas ir CNC apdirbimas nurodyti kaip pagrindiniai gamybos būdai. Šiluminis apdorojimas, dengimas, šlifavimas, balansavimas, slėgio bandymai, rentgeno tyrimai, PPAP ar kiti specialūs procesai turi būti nurodyti kaip projektui specifiški, nebent jų apimtis jau patvirtinta.
Honyang Cast palaiko brėžiniu paremtą nukreipiamosios ratuko ir susijusių investicinio liejimo komponentų kūrimą – nuo gamybos galimybės vertinimo iki pavyzdžių patvirtinimo ir pakartotinės gamybos.
| Aplikacijos reikalavimas | Gamybos vertė |
|---|---|
| Brėžinyje nustatyta tiksli pritaikymo ir veikimo atitiktis | Detalei specifinis DFM ir tikrinimo planas sieja liejinio geometriją su faktiniais surinkimo ir eksploatacijos reikalavimais. |
| Integruota sudėtinga geometrija | Investicinis liejimas gali sujungti funkcijas ir sumažinti montavimą arba perteklinį medžiagos pašalinimą, kai patvirtintas projektas tai leidžia. |
| Kartotini kritiniai sąsajos | Kontroliuojami orientyrų taškai, apdirbimas ir tikrinimas užtikrina funkcionalių paviršių ir sujungiamų elementų nuoseklią surinkimą. |
| Medžiagos ir gamybos proceso sekamosios duomenys | Sutvarkyti medžiagos ir tikrinimo įrašai pateikia įrodymus, atitinkančius brėžinį ir kokybės planą. |
| Gaminio specifinė vertė | Nukreipia naftos pramonės gręžimo siurblio skysčio srautą; užtikrina siurblio etapų tinkamą išdėstymą; atsparus korozinėms naftos pramonės aplinkoms |
Kliento privalomi projektavimo įvesties duomenys
SIŲSKITE BRĖŽINĮ GAMYBOS TINKAMUMO ĮVERTINIMUI
Įkelkite piešinį ir 3D modelį savo vedamosios ratuko detalės kartu su medžiaga, kiekiu, eksploatacijos sąlygomis ir kontrolės reikalavimais. Mūsų komanda peržiūrės liejimo procesą, apdirbimo apimtį ir kokybės planą prieš pateikdama pasiūlymą.

Gaminančių įmonių lyderis, specializuojantis tiksliajame liejime pagal šabloną ir CNC apdirbime aukštos našumo plieno detalių kritinėms pramoninėms programoms.
 EN