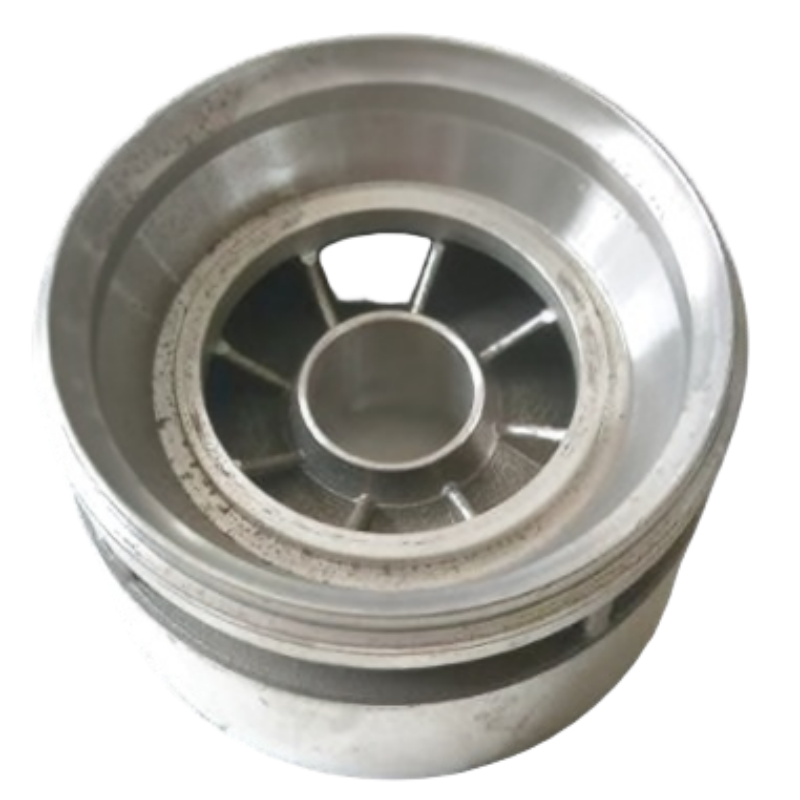
Parameter / Prozess |
Spezifikationen & technische Highlights |
Kundennutzen / Mehrwert |
Material |
HTANi15Cu6Cr2 (Premium-Ni-Resist-austenitisches Eisen) |
Formuliert mit 15 % Ni, 6 % Cu und 2 % Cr, um maximale Beständigkeit gegen saures Rohöl (H₂S), hochkonzentrierte Sole und abrasive Bohrlochschlämme zu gewährleisten. |
Anwendungsszenario |
Ölgewinnung / Elektrische Tauchpumpen (ESP) / Hochdruck-Flüssigkeitsförderung |
Gezielt entwickelt für extreme Flüssigkeitsscherverhältnisse und volatile korrosive Medien in ultratiefen Förderbohrungen. |
Einheitsgewicht |
1,252 kg (Schwerlast-Laufrad mittlerer Größe) |
Bietet eine äußerst robuste, masseoptimierte Struktur, konzipiert für Tauchpumpenstufen mit mittlerer bis hoher Leistung. |
Formpressverfahren |
Fortschrittliches Einspritzgussverfahren in einem Stück |
Führt komplexe Mehrflügelgeometrien nativ aus, ohne Montagenähte, wodurch Gleichgewicht und gleichmäßige mechanische Festigkeit gewährleistet werden. |
Strömungspfad-Anordnung |
Präzise schmale Läuferarchitektur |
Glatte, eng bemessene Fluidkanäle, konzipiert zur Maximierung des hydraulischen Druckhubs und der Effizienz kinetischer Leistungsabgabe. |
Gießverfahren |
Komplexe Schalenfertigung und Gießen bei niedriger Temperatur |
Patentierte Formdurchlässigkeit in Kombination mit kontrolliertem Gießen bei niedriger Temperatur verhindert thermische Mikro-Schrumpfung innerhalb beengter Flügelräume. |
Gusztoleranz |
ISO 8062 (GB/T 6414) CT6-Qualität |
Hohe Nahtoleranzgenauigkeit reduziert teure Auswucht-Korrekturen und CNC-Bearbeitungseinrichtungen erheblich. |
Um weltweite Ölfeldbetreiber vor kostspieligen Bohrlochpumpen-Ausziehungen zu schützen, führt unser Qualitätslabor rigorose Sicherheitsprüfungen durch:
Dieses Führungsrad wird als repräsentatives, kundenspezifisch gefertigtes Bauteil dargestellt; Anwendung und Einsatzgerät müssen vor Veröffentlichung anhand der freigegebenen Zeichnung bestätigt werden. Honyang Cast entwickelt ähnliche Teile anhand Kundenzzeichnungen und bietet keine festen Katalogspezifikationen an.
Der Fertigungsplan muss die funktionale Geometrie des Teils verbinden – einteilige Mehrflügelgeometrie; präzise schmale Angussarchitektur; äußere Schale, Nabenbohrung und Flügelmuster – mit Werkzeugbau, Feinguss, Bearbeitung und messbarer Prüfung. Endmaße, Schnittstellen und Freigabekriterien werden während der Zeichnungsprüfung bestätigt.
PROJEKTSPEZIFISCHE LIEFERUNG
Materialgüte, Abmessungen, Toleranzbereiche, Bearbeitungszugabe, Oberflächenzustand, Betriebsanforderungen und Prüfprotokolle werden nach der Überprüfung der 2D-Zeichnung, des 3D-Modells und der Projektspezifikation des Kunden bestätigt.
Der Parametersatz wird für die Funktion dieses Bauteils ausgewählt. Unbekannte Werte bleiben zeichnungsbestimmt und dürfen nicht durch allgemeine Katalogdaten ersetzt werden.
| Technisches Einzelteil | Referenz / Kundenspezifische Anforderung | Verifizierungsgrundlage |
|---|---|---|
| Werkstoffqualität | HTANi15Cu6Cr2 (Ni-Resist-austenitisches Eisen) | Bestätigen Sie den maßgeblichen Standard und die chemischen Anforderungen. |
| Teilegewicht | 1,252 kg | Bestätigen Sie das Zielgewicht und die zulässige Abweichung, falls relevant. |
| Funktionale Geometrie | Einteilige Mehrflügelgeometrie; Präzise schmale Laufschaufelarchitektur; Äußere Schale, Nabenbohrung und Flügelmuster | Zeichnungsbezugspunkte und funktionskritische Merkmale identifizieren. |
| Guss-/Verfahrensbezug | Einteiliges Spritzgießen; Komplexe Formherstellung; Gießen bei niedriger Temperatur; Gussgenauigkeit nach ISO 8062 (GB/T6414) Klasse CT6 | Bestätigen, welche Schritte für die zitierte Serienfertigungsroute gelten. |
| Abmessungen und Toleranzen | Aus der Kundenzeichnung zu bestätigen. | Gusstoleranzen gesondert von bearbeiteten Abmessungen und GD&T definieren. |
| Betriebsbedingungen | Vom Kunden anzugeben. | Medium, Last, Temperatur, Druck, Geschwindigkeit oder Hygieneanforderungen entsprechend angeben. |
| Empfohlene zusätzliche Felder | Außendurchmesser; Bohrung; Flügelanzahl; Laufschaufelquerschnitt; Koaxialität; Bearbeitungszustand; Härte | Vor der Veröffentlichung numerischer Angaben oder der Nennung von Produktionszahlen vollständig ausfüllen. |
| Strukturelles Merkmal | Warum es wichtig ist | Fertigungsreaktion |
|---|---|---|
| Einteilige Mehrflügelgeometrie | Dieses Merkmal beeinflusst Passgenauigkeit, Strömungsverhalten, Lastübertragung, Fertigbarkeit oder nachfolgende Montage. | Geometrie des Steuerprofils, Querschnittsübergänge, Naben- oder Montageanschlüsse sowie auswuchtungsrelevante Merkmale gemäß der freigegebenen Zeichnung. |
| Präzise schmale Läuferarchitektur | Dieses Merkmal beeinflusst Passgenauigkeit, Strömungsverhalten, Lastübertragung, Fertigbarkeit oder nachfolgende Montage. | Geometrie des Steuerprofils, Querschnittsübergänge, Naben- oder Montageanschlüsse sowie auswuchtungsrelevante Merkmale gemäß der freigegebenen Zeichnung. |
| Äußere Schale, Nabenbohrung und Flügelmuster | Dieses Merkmal beeinflusst Passgenauigkeit, Strömungsverhalten, Lastübertragung, Fertigbarkeit oder nachfolgende Montage. | Geometrie des Steuerprofils, Querschnittsübergänge, Naben- oder Montageanschlüsse sowie auswuchtungsrelevante Merkmale gemäß der freigegebenen Zeichnung. |

Nach Prüfung von Geometrie, Legierung, Toleranzen, Stückzahlen und Validierungsanforderungen wird eine projektspezifische Fertigungsroute festgelegt.
Referenzen zum Prozess auf der Quellseite
Prozessumfang
Feinguss und CNC-Bearbeitung sind als Kernfertigungsroute beschrieben. Wärmebehandlung, Beschichtung, Polieren, Auswuchten, Druckprüfung, Röntgenprüfung, PPAP oder andere Sonderverfahren müssen projektbezogen ausgewiesen werden, sofern ihr Umfang nicht bereits bestätigt ist.
Honyang Cast unterstützt die zeichnungsbasierte Entwicklung von Leitradern und zugehörigen Feingusskomponenten – von der Fertigbarkeitsbewertung über die Musterfreigabe bis zur Serienfertigung.
| Anforderung des Einsatzes | Fertigungsnutzen |
|---|---|
| Zeichnungsgemäße Passung und Funktion | Ein teilspezifischer DFM- und Prüfplan verknüpft die Gusstgeometrie mit den tatsächlichen Montage- und Betriebsanforderungen. |
| Integrierte komplexe Geometrie | Feinguss kann Merkmale zusammenfassen und die Nachbearbeitung oder übermäßigen Materialabtrag reduzieren, sofern das freigegebene Design dies unterstützt. |
| Wiederholbare kritische Schnittstellen | Gesteuerte Bezugsmerkmale, Bearbeitung und Prüfungsunterstützung für eine konsistente Montage funktionaler Oberflächen und Fügeelemente. |
| Rückverfolgbarkeit von Werkstoff und Fertigungsverfahren | Vereinbarte Werkstoff- und Prüfprotokolle liefern Nachweise gegenüber Zeichnung und Qualitätsplan. |
| Produktspezifischer Mehrwert | Leitet den Förderstrom der Tiefpumpe; unterstützt die Ausrichtung der Pumpenstufen; widersteht korrosiven Medium der Öl- und Gasfelder |
Vom Kunden bereitzustellende Konstruktionsgrundlagen
SENDEN SIE IHRE ZEICHNUNG FÜR EINE HERSTELLBARKEITSBEWERTUNG
Laden Sie die Zeichnung und das 3D-Modell Ihres Führungsrades zusammen mit dem Werkstoff, der Menge, den Betriebsbedingungen und den Prüfanforderungen hoch. Unser Team prüft den Gießweg, den Bearbeitungsumfang und den Qualitätsplan vor der Angebotserstellung.

Führender Hersteller, spezialisiert auf Präzisions-Kokillenguss und CNC-Bearbeitung hochleistungsfähiger Stahlkomponenten für kritische industrielle Anwendungen.
 EN