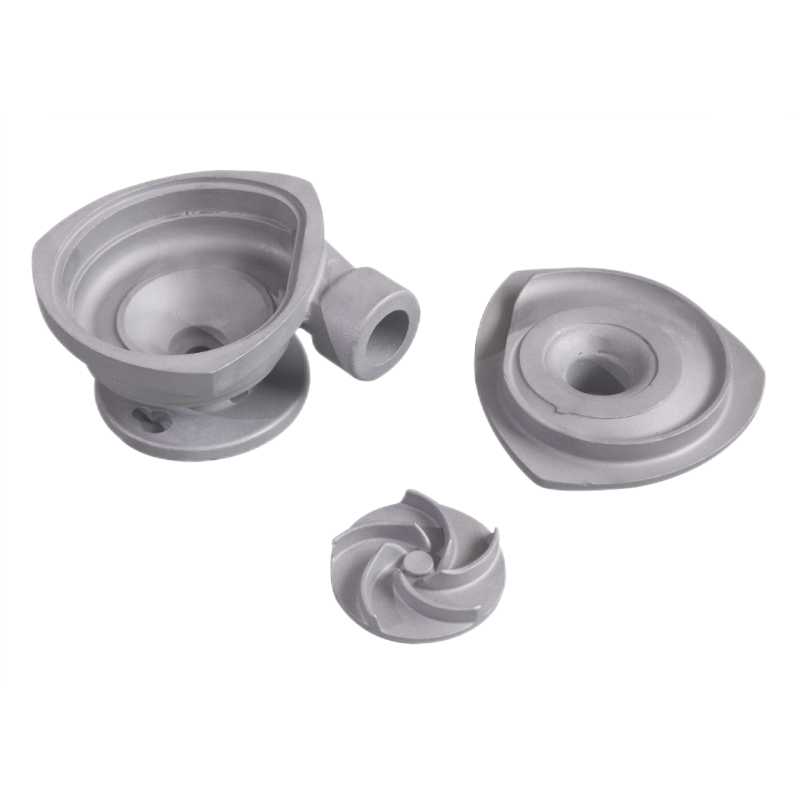
| المعلَّمة / العملية | المواصفات والخصائص الفنية البارزة | الميزة / القيمة |
| المادة | الفولاذ المقاوم للصدأ من الدرجة 316 (CF8M / 1.4408) | يوفّر مقاومة ممتازة للتآكل النقطي، وتآكل الكلوريد، والهجمات الكيميائية في تطبيقات أنابيب الصناعات. |
| التطبيق | الأنابيب الصناعية ونظم نقل السوائل | تم تصميمه للتحكم الموثوق في التدفق والمتانة العالية تحت الإجهاد التشغيلي المستمر. |
| أوزان المكونات | متوفر بعدة أحجام/أجزاء: • ٠٫٢٦٧ كجم / ٠٫٤٩٩ كجم / ١٫٠٥٤ كجم |
أوزان إنتاج قابلة للتوسّع لتتناسب مع تشكيلات مختلفة من المضخات الصناعية الصغيرة والمتوسطة الحجم. |
| نوع المنتج | تجميع هيكل المضخة متعدد الأجزاء | يُسلَّم كتجميع متطابق، مما يضمن المحاذاة الهيكلية المثلى وتوافق الواجهات. |
| دقة الصب | درجة CT6 وفق معيار ISO 8062 (GB/T6414) | دقة عالية شبه جاهزة تبسّط عمليات التشغيل النهائية باستخدام ماكينات التحكم العددي (CNC) للخيوط والأسطح المتصلة بالشفاه. |
لضمان أداءٍ خالٍ من التسرب والاندماج السلس في أنابيبكم، نطبّق سير عمل صارم لمراقبة الجودة:
يُقدَّم جسم هذه المضخة كمثالٍ تمثيليٍّ لمكوّن مصنّع خصيصًا للاستخدام في: خطوط الأنابيب الصناعية؛ وأنظمة نقل السوائل؛ وتجميعات المضخات الصناعية ذات الحجم الصغير إلى المتوسط. وتقوم شركة هونيانغ كاست بتطوير أجزاء مماثلة استنادًا إلى رسومات العملاء بدلًا من تقديم مواصفات ثابتة من كتالوج جاهز.
ويجب أن يربط خطة التصنيع بين الهندسة الوظيفية للمكوّن — أي تجميع جسم المضخة متعدد الأجزاء؛ والمكوّنات المتطابقة ذات الواجهات المتداخلة، والخيوط، والشفاه، والتجاويف الداخلية — وبين متطلبات القوالب، وصبّ الاستثمار، والمعالجة الآلية، والتفتيش القابل للقياس. وتتمّ المصادقة النهائية على الأبعاد، والواجهات، ومعايير القبول أثناء مراجعة الرسومات.
تزويد مخصص للمشروع
يتم تأكيد درجة المادة، والأبعاد، ومناطق التحمل، وسماكة التشغيل الآلي المسموح بها، وحالة السطح، والمتطلبات التشغيلية، وسجلات التفتيش بعد مراجعة الرسم ثنائي الأبعاد الخاص بالعميل، والنماذج ثلاثية الأبعاد، ومواصفات المشروع.
يتم اختيار مجموعة المعلمات هذه وفقاً للوظيفة التي تقوم بها هذه المكونة. أما القيم غير المعروفة فتبقى خاضعةً للرسم البياني ولا يجوز استبدالها ببيانات عامة من الكتالوجات.
| عنصر هندسي | مرجع / متطلب مخصص | أساس التحقق |
|---|---|---|
| درجة المادة | الفولاذ المقاوم للصدأ من الدرجة 316 (CF8M / 1.4408) | تأكيد المعيار الحاكم ومتطلبات التركيب الكيميائي. |
| وزن القطعة | أوزان المكوّن: ٠٫٢٦٧ كغ / ٠٫٤٩٩ كغ / ١٫٠٥٤ كغ | تأكيد الوزن المستهدف والتغير المسموح به عند الاقتضاء. |
| الهندسة الوظيفية | تجميع جسم المضخة المتعدد الأجزاء؛ ومكونات متناسقة ذات واجهات متشابكة وخرائط وشفاه وتجاويف داخلية. | تحديد الأسطح المرجعية الموضحة في الرسومات والميزات الحرجة لوظيفة القطعة |
| مرجع الصب / العملية | الصب الدقيق / الصب بالشمع المفقود؛ تحمل الصب وفق معيار ISO 8062 (GB/T6414) من الدرجة CT6؛ التشغيل النهائي باستخدام ماكينات التحكم العددي (CNC) للخيوط والأسطح المتصلة بالشفاه؛ يُذكر كخدمات اختيارية: الرمليّة، أو التمرير الحمضي، أو التلميع الكهربائي | التحقق من الخطوات التي تنطبق على مسار الإنتاج المذكور في العرض السعري |
| الأبعاد والتسامح | يتم التأكيد بناءً على الرسم المقدَّم من العميل | تحديد تحمل الصب بشكل منفصل عن أبعاد التشغيل الميكانيكي ومواصفات الهندسة الهندسية والهندسة التفاضلية (GD&T) |
| ظروف التشغيل | يحددها العميل | تزويد المتطلبات المتعلقة بالوسيط، أو الحمل، أو درجة الحرارة، أو الضغط، أو السرعة، أو النظافة حسب الاقتضاء |
| الحقول الإضافية الموصى بها | رسم التجميع/النسخة المحدثة؛ أسماء الأجزاء والكميات؛ درجة المادة؛ الوزن لكل جزء؛ أبعاد الواجهة؛ جدول الخيوط/الشفاه؛ تحمل الصب؛ مراجع التشغيل؛ متطلبات التداخل؛ متطلبات اختبار الضغط | أكمل هذا القسم قبل نشر أي مطالبات رقمية أو تحديد أسعار الإنتاج. |
| الميزة الهيكلية | لماذا هذا الأمر مهم | الاستجابة التصنيعية |
|---|---|---|
| تجميع هيكل المضخة المتعدد الأجزاء | تؤثر هذه الميزة على الدقة في التركيب، وانسيابية التدفق، ونقل الأحمال، وسهولة التصنيع أو التجميع اللاحق. | حدّد النقاط المرجعية، وInterfaces الإحكام أو الاتصال، وهامش التشغيل الآلي، وفحوصات السلامة للحدّ المعرض للضغط أو الحد الهيكلي. |
| المكونات المتناسقة ذات واجهات التداخل، والخيوط، والشفاه، والتجاويف الداخلية | تؤثر هذه الميزة على الدقة في التركيب، وانسيابية التدفق، ونقل الأحمال، وسهولة التصنيع أو التجميع اللاحق. | حدّد النقاط المرجعية، وInterfaces الإحكام أو الاتصال، وهامش التشغيل الآلي، وفحوصات السلامة للحدّ المعرض للضغط أو الحد الهيكلي. |

يتم إنشاء مسار خاص بالمشروع بعد مراجعة الهندسة والسبائك والتسامح والحجم ومتطلبات التحقق.
مراجع عملية الصفحة المصدر
نطاق العملية
يتم وصف الصب بالقالب الاستثماري والتشغيـل الآلي باستخدام ماكينات التحكم العددي (CNC) باعتبارهما الطريقتين الأساسيتين. أما المعالجة الحرارية، والطلاء، وتلميع السطح، والتوازن، واختبار الضغط، والفحص الإشعاعي، وعملية الموافقة على أجزاء الإنتاج الأولي (PPAP)، أو أية عمليات خاصة أخرى، فيجب عرضها على أنها مخصصة لهذا المشروع ما لم يُؤكَّد نطاق تطبيقها.
تدعم شركة هونيانغ كاست تطوير جسم المضخة والمكونات المرتبطة بها المصبوغة بطريقة الاستثمار، استنادًا إلى الرسومات الفنية، بدءًا من مراجعة قابلية التصنيع ووصولًا إلى اعتماد العينات والإنتاج المتكرر.
| متطلب التطبيق | قيمة التصنيع |
|---|---|
| الملاءمة والوظيفة المحدَّدة في الرسم البياني | خطة تصميم مناسب للتصنيع (DFM) وفحص مخصصة لكل جزء تربط هندسة الصب بالمتطلبات الفعلية للتجميع والتشغيل. |
| هندسة معقدة متكاملة | يمكن لتقنية الصب الاستثماري دمج السمات وتقليل عمليات التصنيع أو إزالة كميات زائدة من المادة، شريطة أن يدعم التصميم المعتمد هذه الميزة. |
| الواجهات الحرجة القابلة للتكرار | المرجعيات الخاضعة للرقابة، والتصنيع والتفتيش الداعمان لتجميع سطوح الوظائف والميزات المتناظرة بشكل متسق. |
| إمكانية تتبع المواد والعمليات | سجلات المواد والتفتيش المتفق عليها تُقدِّم أدلةً تتوافق مع الرسم الفني وخطة الجودة. |
| القيمة الخاصة بالمنتج | عرض هذه الصفحة كدليل على القدرة على صب أجزاء متعددة بشكل متناسق، والتشطيب الآلي، وفحص التوافق في مشاريع المضخات المقدمة لمصنّعي المعدات الأصلية. |
المدخلات التصميمية المطلوبة من العميل
أرسل رسمك الفني لمراجعة قابلية التصنيع.
قم برفع الرسم الفني والنماذج ثلاثية الأبعاد لجسم المضخة مع تحديد المادة والكمية وظروف التشغيل ومتطلبات الفحص. وسيقوم فريقنا بمراجعة مسار الصب ونطاق التشغيل الميكانيكي وخطة الجودة قبل إعداد العرض السعري.

شركة رائدة متخصصة في صب الاستثمار الدقيق والتصنيع باستخدام الحاسوب (CNC) لمكونات الصلب عالية الأداء للتطبيقات الصناعية الهامة.
 EN