| พารามิเตอร์ / กระบวนการ | ข้อกำหนดทางเทคนิคและจุดเด่นด้านเทคนิค | ข้อได้เปรียบ / คุณค่า |
| วัสดุ | เหล็กกล้าไร้สนิมเกรด 316 (CF8M / 1.4408) | มีความต้านทานการกัดกร่อนแบบจุด (pitting), การกัดกร่อนจากคลอไรด์ และสารเคมีได้อย่างยอดเยี่ยมในแอปพลิเคชันท่ออุตสาหกรรม |
| การใช้งาน | ท่ออุตสาหกรรมและระบบขนส่งของไหล | ออกแบบมาเพื่อควบคุมการไหลอย่างเชื่อถือได้และมีความทนทานสูงภายใต้แรงเครียดจากการใช้งานอย่างต่อเนื่อง |
| น้ำหนักของชิ้นส่วน | มีให้เลือกหลายขนาด/ชิ้นส่วน: • 0.267 กิโลกรัม / 0.499 กิโลกรัม / 1.054 กิโลกรัม |
น้ำหนักการผลิตที่ปรับขนาดได้ เพื่อให้เหมาะสมกับปั๊มอุตสาหกรรมขนาดเล็กถึงกลางหลากหลายรุ่น |
| ประเภทสินค้า | ชุดประกอบตัวเรือนปั๊มแบบหลายชิ้น | จัดส่งเป็นชุดประกอบที่ตรงกันทุกชิ้น เพื่อให้มั่นใจว่าโครงสร้างจัดเรียงสมบูรณ์แบบและส่วนต่อเชื่อมเข้ากันได้ดี |
| ความอดทนในการหล่อ | มาตรฐาน ISO 8062 (GB/T6414) ระดับ CT6 | ความแม่นยำสูงในรูปทรงใกล้เคียงกับชิ้นงานสำเร็จรูป (near-net-shape) ช่วยลดขั้นตอนการกลึงด้วยเครื่อง CNC ขั้นสุดท้ายสำหรับเกลียวและพื้นผิวปลายเชื่อมแบบฟลานจ์ |
เพื่อให้มั่นใจในประสิทธิภาพการป้องกันการรั่วซึมอย่างสมบูรณ์แบบและการติดตั้งเข้ากับระบบท่อของท่านได้อย่างราบรื่น เราใช้กระบวนการควบคุมคุณภาพอย่างเข้มงวดดังนี้
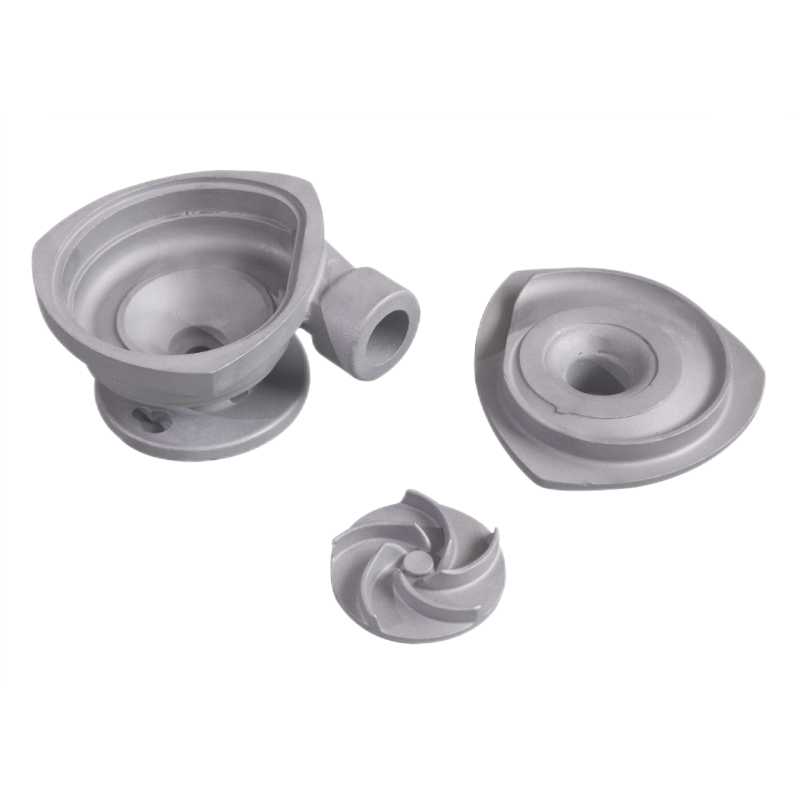
ตัวเรือนปั๊มชิ้นนี้จัดแสดงเป็นตัวอย่างของชิ้นส่วนที่ผลิตตามแบบเฉพาะสำหรับใช้ในระบบสายพานอุตสาหกรรม ระบบลำเลียงของเหลว และปั๊มอุตสาหกรรมขนาดเล็กถึงกลาง โดยบริษัท Honyang Cast พัฒนาชิ้นส่วนที่คล้ายกันจากแบบวาดของลูกค้า แทนที่จะเสนอสเปกมาตรฐานจากรายการสินค้าคงคลัง
แผนการผลิตจำเป็นต้องเชื่อมโยงรูปทรงเชิงหน้าที่ของชิ้นส่วน—ซึ่งประกอบด้วยตัวเรือนปั๊มแบบหลายชิ้น การจับคู่ชิ้นส่วนที่มีพื้นผิวเชื่อมต่อกันอย่างแนบสนิท รอยเกลียว แปลน และช่องภายใน—เข้ากับความต้องการด้านแม่พิมพ์ การหล่อแบบอินเวสต์เมนต์ การขึ้นรูปด้วยเครื่องจักร และการตรวจสอบที่วัดค่าได้ ขนาดสุดท้าย พื้นผิวเชื่อมต่อ และเกณฑ์การยอมรับจะได้รับการยืนยันระหว่างขั้นตอนการทบทวนแบบวาด
การจัดหาเฉพาะโครงการ
เกรดวัสดุ ขนาด โซนความคลาดเคลื่อน ปริมาณการกลึงที่เหลือ ลักษณะพื้นผิว ข้อกำหนดในการใช้งานจริง และบันทึกการตรวจสอบ จะได้รับการยืนยันหลังจากทบทวนแบบแปลน 2 มิติ โมเดล 3 มิติ และข้อกำหนดโครงการของลูกค้าแล้ว
ชุดพารามิเตอร์นี้ถูกเลือกตามหน้าที่ของชิ้นส่วนนี้ ค่าที่ไม่ทราบยังคงควบคุมโดยแบบแปลน และห้ามแทนที่ด้วยข้อมูลทั่วไปจากรายการสินค้า
| รายการวิศวกรรม | อ้างอิง / ข้อกำหนดเฉพาะ | หลักฐานที่ใช้ในการตรวจสอบ |
|---|---|---|
| เกรดวัสดุ | เหล็กกล้าไร้สนิมเกรด 316 (CF8M / 1.4408) | ยืนยันมาตรฐานที่กำกับและข้อกำหนดด้านองค์ประกอบทางเคมี |
| น้ำหนักชิ้นส่วน | น้ำหนักชิ้นส่วน: 0.267 กิโลกรัม / 0.499 กิโลกรัม / 1.054 กิโลกรัม | ยืนยันน้ำหนักเป้าหมายและช่วงความแปรผันที่ยอมรับได้ กรณีที่เกี่ยวข้อง |
| เรขาคณิตเชิงหน้าที่ | ชุดตัวเรือนปั๊มหลายชิ้น; ชิ้นส่วนที่จับคู่กันมีพื้นผิวเชื่อมต่อกัน รอยเกลียว แปลน และช่องภายใน | ระบุพื้นผิวอ้างอิงบนแบบแปลนและลักษณะสำคัญต่อการทำงาน |
| อ้างอิงการหล่อ / กระบวนการ | การหล่อด้วยความแม่นยำ / การหล่อด้วยแบบหลอมละลาย; ความคลาดเคลื่อนของการหล่อตามมาตรฐาน ISO 8062 (GB/T6414) ระดับ CT6; การกลึงด้วยเครื่อง CNC ขั้นสุดท้ายสำหรับเกลียวและพื้นผิวที่เชื่อมต่อกันแบบฟลานจ์; การทำพื้นผิวด้วยลูกปืนเหล็ก (shot blasting), การทำให้เป็นพาสซีฟด้วยกรด หรือการขัดด้วยไฟฟ้า (electropolishing) เป็นบริการเสริมตามที่ระบุ | ยืนยันขั้นตอนใดบ้างที่ใช้กับเส้นทางการผลิตที่เสนอราคา |
| ขนาดและค่าความคลาดเคลื่อน (tolerances) | จะต้องยืนยันจากแบบแปลนของลูกค้า | กำหนดความคลาดเคลื่อนของการหล่อแยกต่างหากจากมิติที่กลึงและ GD&T |
| เงื่อนไขการใช้งาน | ลูกค้าเป็นผู้ระบุ | ระบุข้อกำหนดด้านสื่อ แรงโหลด อุณหภูมิ ความดัน ความเร็ว หรือความสะอาด ตามที่เกี่ยวข้อง |
| ฟิลด์เพิ่มเติมที่แนะนำ | แบบแปลนประกอบ / ฉบับปรับปรุง; ชื่อชิ้นส่วนและจำนวน; ชนิดวัสดุ; น้ำหนักต่อชิ้น; มิติของพื้นผิวที่เชื่อมต่อกัน; ตารางเกลียว / ฟลานจ์; ความคลาดเคลื่อนของการหล่อ; จุดอ้างอิงในการกลึง; ข้อกำหนดด้านการพอดี; ข้อกำหนดด้านการทดสอบความดัน | ต้องดำเนินการให้เสร็จสิ้นก่อนเผยแพร่ข้อมูลเชิงตัวเลขหรือเสนอราคาสำหรับการผลิต |
| ลักษณะโครงสร้าง | เหตุผลที่สิ่งนี้สำคัญ | การตอบสนองด้านการผลิต |
|---|---|---|
| การประกอบตัวเรือนปั๊มแบบหลายชิ้นส่วน | ลักษณะนี้มีผลต่อการเข้ากันได้ การไหลของวัสดุ การถ่ายโอนแรง ความสามารถในการผลิต หรือการประกอบในขั้นตอนถัดไป | กำหนดจุดอ้างอิง พื้นผิวสำหรับการปิดผนึกหรือการเชื่อมต่อกับชิ้นส่วนอื่น ค่าเผื่อการกลึง และการตรวจสอบความสมบูรณ์ของบริเวณที่รับแรงดันหรือรับโหลดเชิงโครงสร้าง |
| ชิ้นส่วนที่จับคู่กันซึ่งมีพื้นผิวเชื่อมต่อแบบล็อกเข้าหากัน เกลียว หน้าแปลน และช่องภายใน | ลักษณะนี้มีผลต่อการเข้ากันได้ การไหลของวัสดุ การถ่ายโอนแรง ความสามารถในการผลิต หรือการประกอบในขั้นตอนถัดไป | กำหนดจุดอ้างอิง พื้นผิวสำหรับการปิดผนึกหรือการเชื่อมต่อกับชิ้นส่วนอื่น ค่าเผื่อการกลึง และการตรวจสอบความสมบูรณ์ของบริเวณที่รับแรงดันหรือรับโหลดเชิงโครงสร้าง |

จัดทำเส้นทางเฉพาะสำหรับโครงการหลังจากทบทวนรูปทรงเรขาคณิต โลหะผสม ความคลาดเคลื่อน ปริมาณ และข้อกำหนดการตรวจสอบ
อ้างอิงกระบวนการจากหน้าแหล่งที่มา
ขอบเขตของกระบวนการ
การหล่อด้วยแม่พิมพ์ขี้ผึ้งและการกลึงด้วยเครื่อง CNC ถูกกำหนดให้เป็นกระบวนการหลัก ขณะที่การอบความร้อน การเคลือบผิว การขัดเงา การทรงตัว การทดสอบแรงดัน การตรวจสอบด้วยรังสีเอกซ์ การยื่นเอกสาร PPAP หรือกระบวนการพิเศษอื่น ๆ จำเป็นต้องระบุไว้เฉพาะตามความต้องการของโครงการ เว้นแต่ขอบเขตของกระบวนการเหล่านั้นจะได้รับการยืนยันแล้ว
หัวหยาง แคสต์ สนับสนุนการพัฒนาตัวเรือนปั๊มและชิ้นส่วนที่ผลิตด้วยการหล่อแบบลงทุนที่เกี่ยวข้อง โดยอ้างอิงจากแบบแปลน ตั้งแต่ขั้นตอนการทบทวนความสามารถในการผลิต จนถึงการอนุมัติตัวอย่าง และการผลิตซ้ำ
| ข้อกำหนดการใช้งาน | มูลค่าการผลิต |
|---|---|
| การเข้ากันและหน้าที่ตามที่ระบุไว้ในแบบแปลน | แผน DFM และแผนการตรวจสอบเฉพาะชิ้นส่วนเชื่อมโยงรูปทรงของชิ้นงานที่หล่อเข้ากับข้อกำหนดจริงสำหรับการประกอบและการใช้งาน |
| เรขาคณิตที่ซับซ้อนแบบบูรณาการ | การหล่อแบบอินเวสต์เมนต์สามารถรวมคุณลักษณะต่าง ๆ เข้าด้วยกัน และลดขั้นตอนการประกอบหรือการตัดโลหะส่วนเกินออกอย่างมาก กรณีที่การออกแบบที่ได้รับการอนุมัติสนับสนุน |
| อินเทอร์เฟซที่สำคัญซึ่งสามารถทำซ้ำได้ | จุดอ้างอิงที่ควบคุมได้ การกลึง และการตรวจสอบ ช่วยให้การประกอบพื้นผิวที่ใช้งานได้จริงและลักษณะที่เชื่อมต่อกันมีความสอดคล้องกัน |
| การติดตามวัสดุและกระบวนการ | บันทึกวัสดุและการตรวจสอบที่ตกลงร่วมกัน แสดงหลักฐานที่สอดคล้องกับแบบแปลนและแผนคุณภาพ |
| มูลค่าเฉพาะผลิตภัณฑ์ | นำเสนอหน้านี้เป็นหลักฐานแสดงความสามารถในการผลิตชิ้นส่วนหลายชิ้นแบบรวมกัน การกลึง และการตรวจสอบการเข้ากันได้ สำหรับโครงการปั๊มของผู้ผลิตรถยนต์รายใหญ่ (OEM) |
ข้อมูลนำเข้าด้านการออกแบบที่ลูกค้าต้องจัดหา
ส่งแบบแปลนของท่านมาเพื่อประเมินความเหมาะสมในการผลิต
อัปโหลดแบบร่างและโมเดล 3 มิติของตัวเรือนปั๊ม พร้อมระบุวัสดุ ปริมาณ สภาวะการใช้งาน และข้อกำหนดด้านการตรวจสอบ ทีมงานของเราจะทบทวนเส้นทางการหล่อ ขอบเขตการกลึง และแผนคุณภาพก่อนจัดทำใบเสนอราคา

ผู้ผลิตชั้นนำที่เชี่ยวชาญด้านการหล่อแบบลงแม่พิมพ์แบบแม่นยำ (precision investment casting) และการกลึงด้วยเครื่องจักร CNC สำหรับชิ้นส่วนเหล็กประสิทธิภาพสูงที่ใช้ในงานอุตสาหกรรมที่มีความสำคัญยิ่ง
 EN